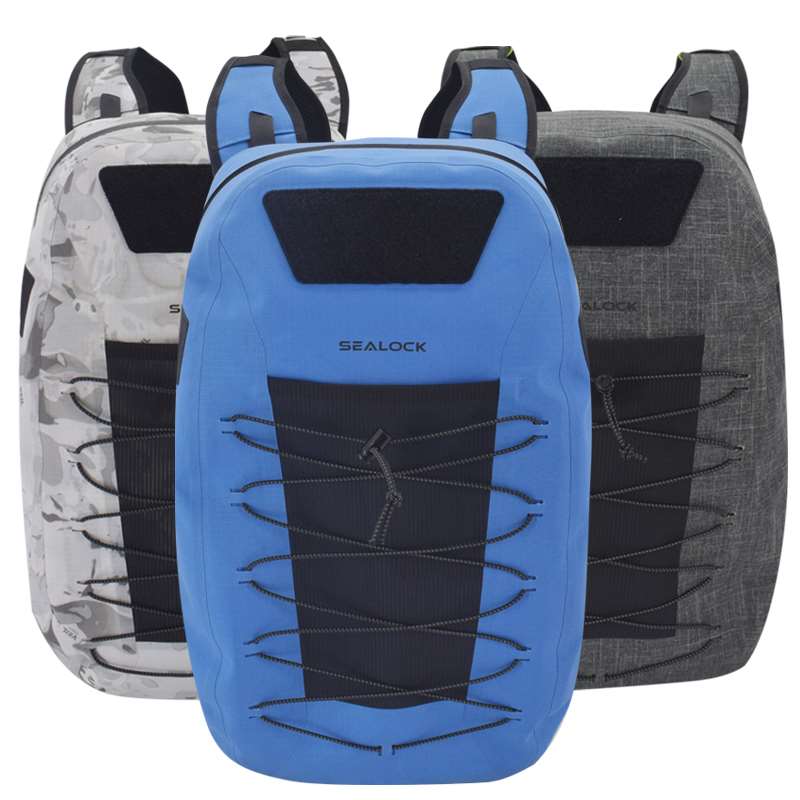
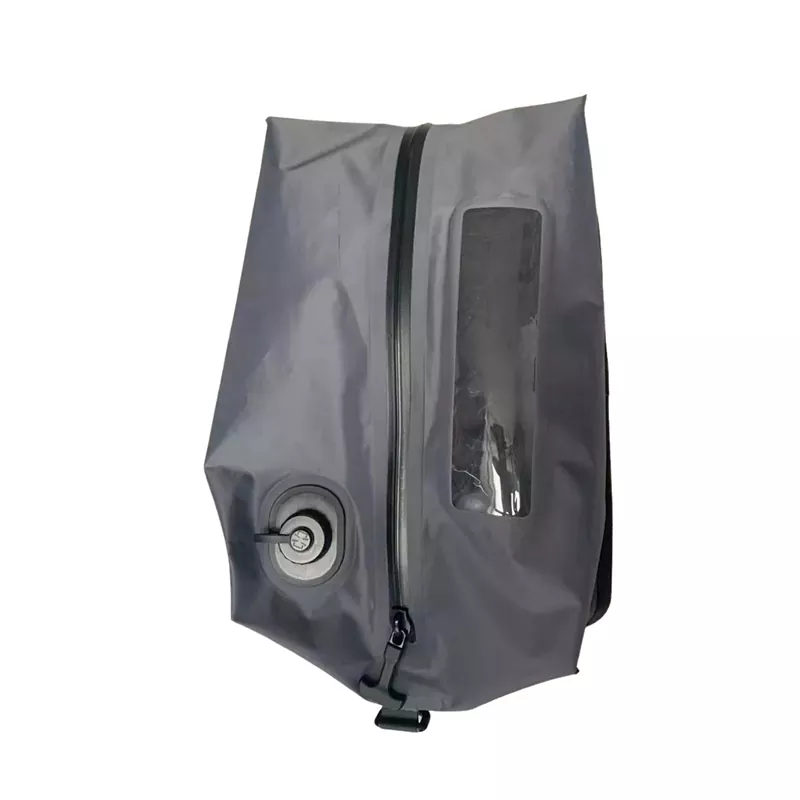
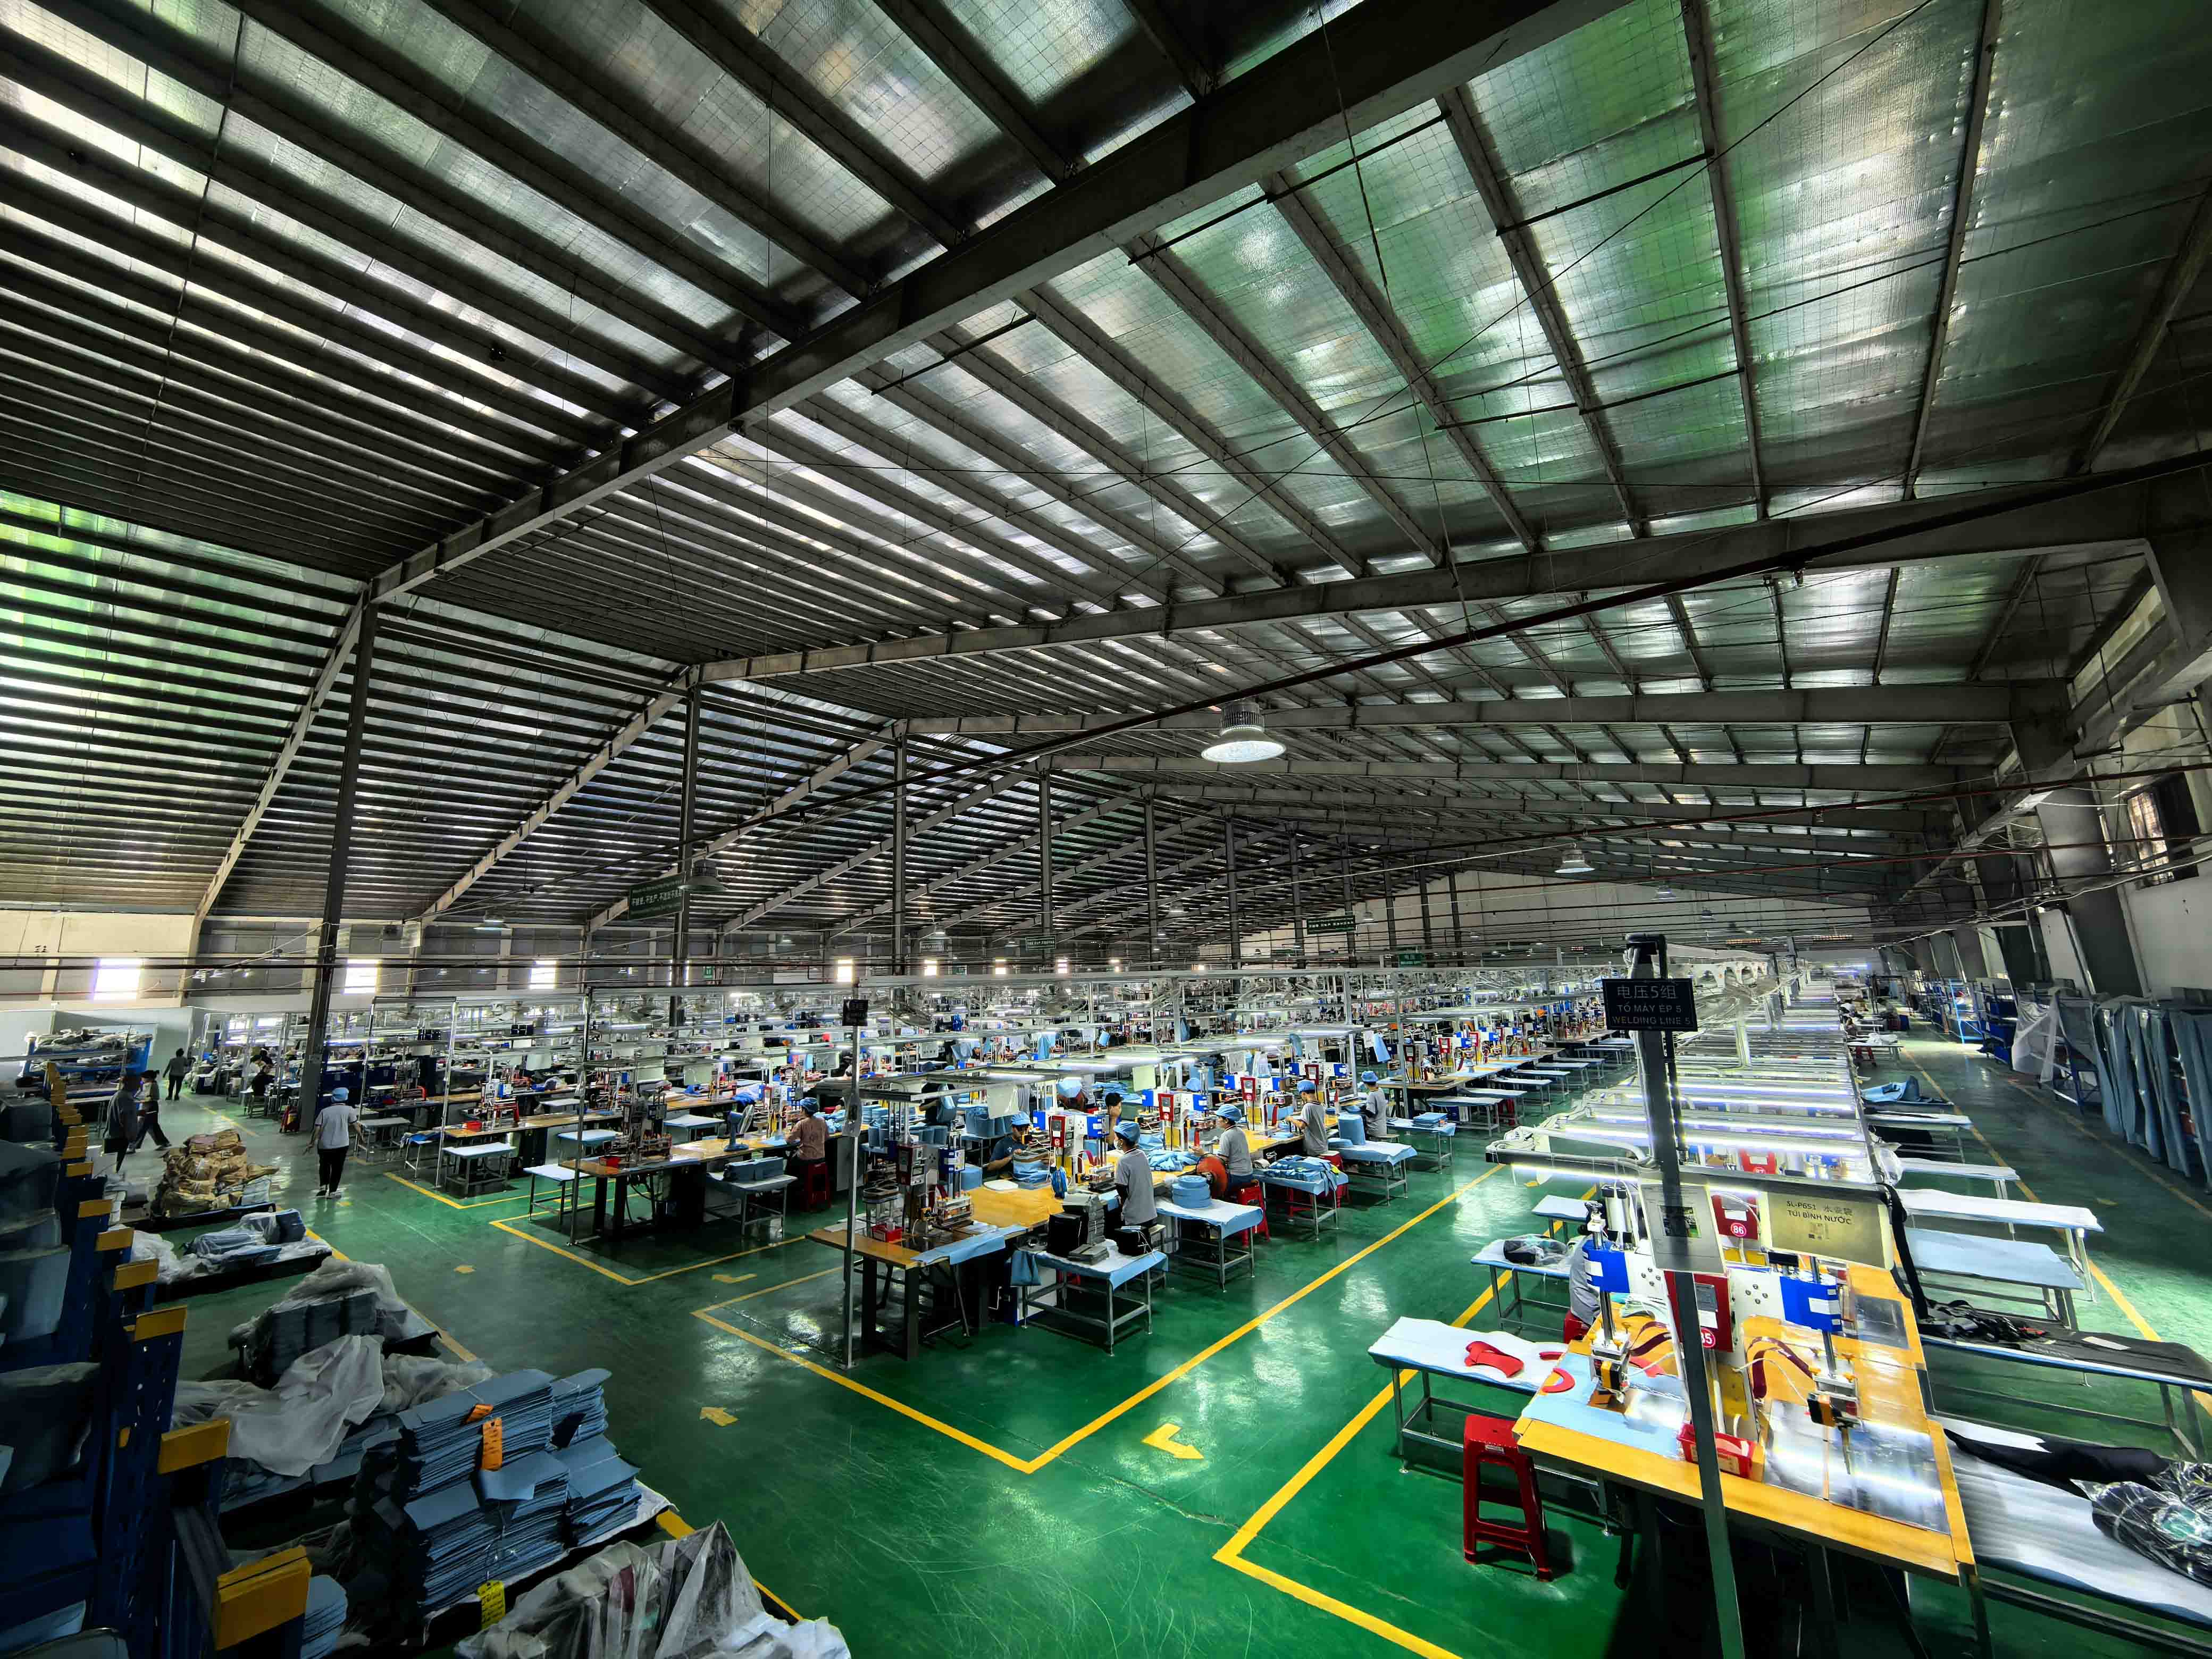
고주파(HF) 용접 또는 유전체 용접이라고도 하는 고주파(RF) 용접은 금속 다이가 층을 함께 누르는 동안 일반적으로 27.12MHz에서 빠르게 교류하는 전자기장을 사용하여 내부에서 가열하여 PVC 및 TPU와 같은 열가소성 재료를 결합합니다. 두 층이 하나로 녹아 압력을 가하여 냉각되므로 바늘 구멍도 없고 실도 없고 접착제도 없는 솔기가 남습니다. 이것이 바로 제품이 물, 공기 또는 액체를 안팎으로 유지해야 하는 모든 곳(건조 가방, 방수 배낭, 소프트 쿨러, 공기주입식 제품, 의료용 액체 가방 및 많은 군용 및 산업용 용기)에 고주파 용접 이음새가 사용되는 이유입니다.
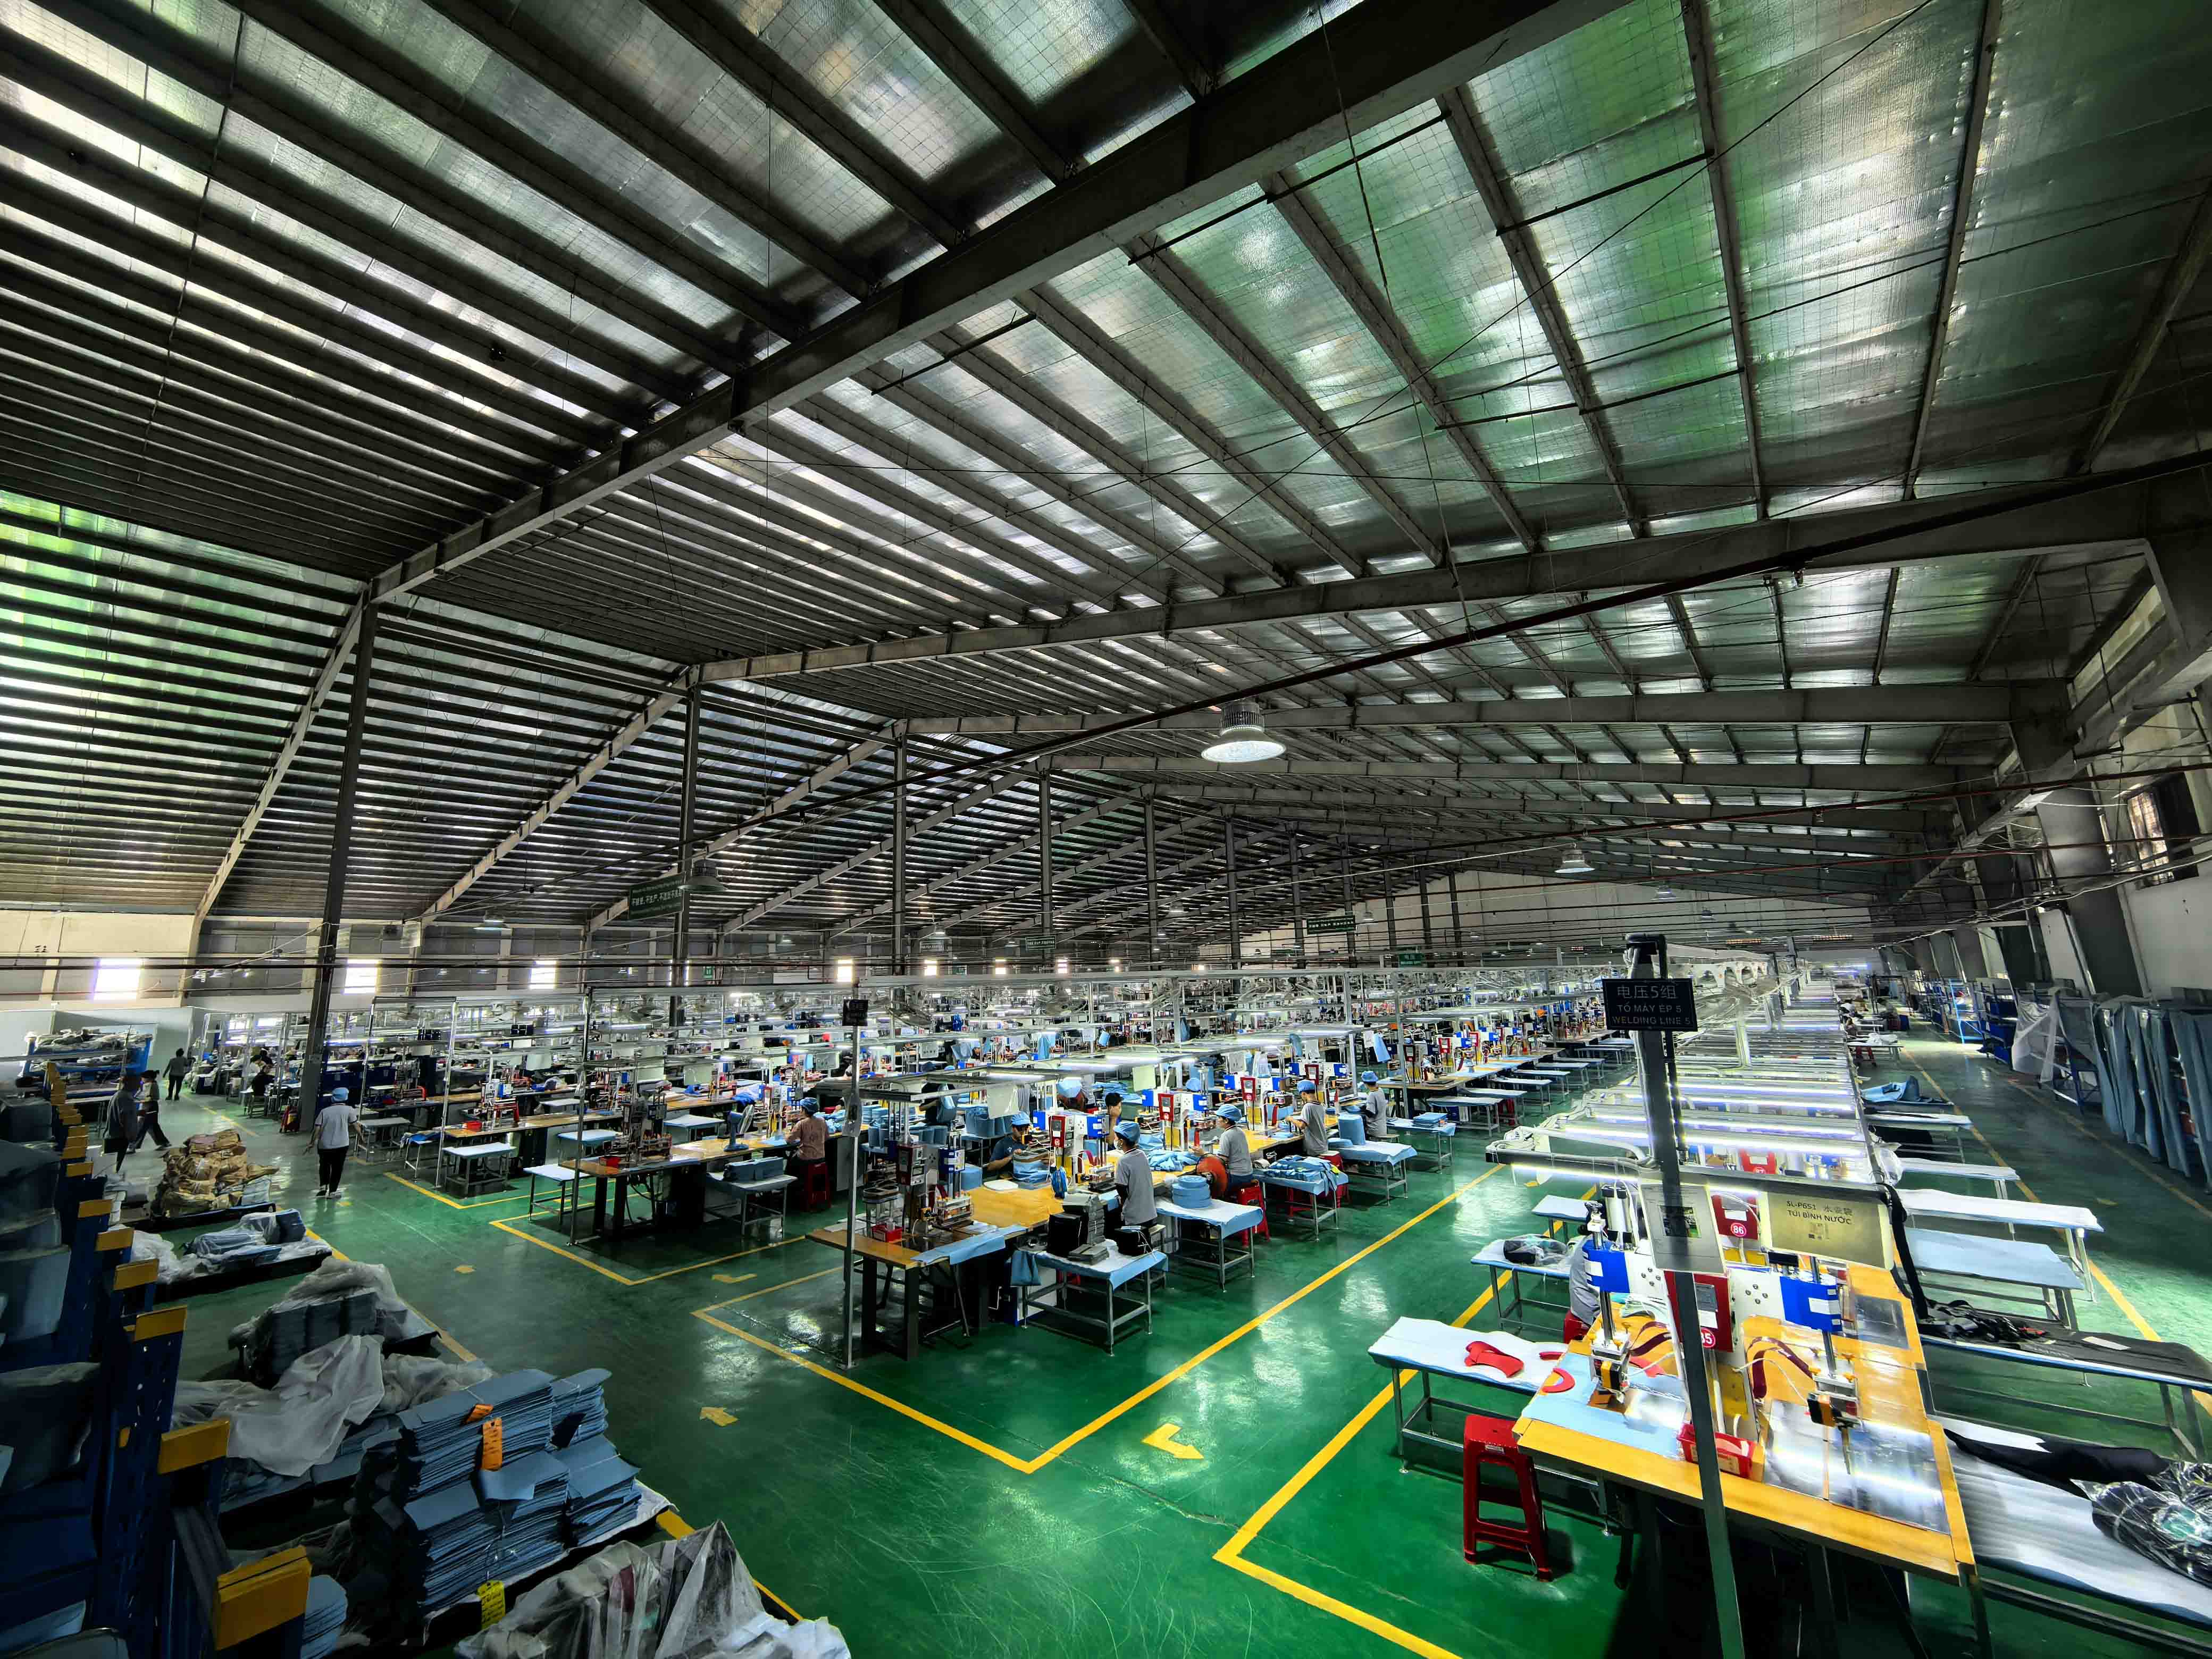
이 가이드에서는 공정 작동 방식, 용접할 수 있는 재료와 용접할 수 없는 재료, 용접 이음새를 스티칭, 테이프 및 접착 이음새와 비교하는 방법, 용접 실패의 원인, 제품 배송 전에 용접 이음새를 테스트하는 방법에 대해 설명합니다. 공장 현장에서 쓰여졌습니다. 우리는 중국 동관과 베트남 호치민시에 있는 공장에서 20년 넘게 고주파 용접 백을 만들어 왔습니다.
이 섹션 살펴보기: RF 용접, 테스트 및 재료
이 페이지는 고주파 용접에 관한 엔지니어링 기사의 출발점입니다. 아래의 각 기사는 주제의 한 부분에 대해 더 자세히 설명합니다.
RF 용접은 외부 열원이 표면에 닿지 않고 플라스틱을 융합하는 방법입니다. 열판이나 뜨거운 공기 대신 기계는 재료 전체에 고주파 전기장을 적용합니다. 특정 플라스틱에는 자기장과 정렬되는 극성 분자가 포함되어 있습니다. 자기장은 초당 수백만 번 역전되기 때문에 분자는 끊임없이 진동하고 분자 사이의 마찰로 인해 재료 자체 내부에 열이 발생합니다. 플라스틱이 접합부에서 녹는 점에 도달하면 다이의 압력으로 인해 두 층이 서로 흘러 들어가게 됩니다.
RF 용접, HF 용접, 고주파 용접 및 유전체 밀봉이라는 이름은 모두 동일한 프로세스를 설명합니다. 산업용 기계는 이러한 목적으로 예약된 주파수(가장 일반적으로 27.12MHz)에서 작동하므로 "27.12MHz 용접"이라는 용어도 사양에 표시됩니다. 이 공정은 20세기 중반부터 산업적으로 사용되어 왔으며 이제는 바느질된 솔기가 새는 모든 제품의 표준이 되었습니다.
프로세스 작동 방식(단계별)
백 생산 라인에서 고주파 용접은 더 긴 순서의 한 단계입니다. 패널은 먼저 TPU 또는 PVC 코팅 직물로 절단되며 웨빙, 스트랩 앵커, 정리용 포켓 등 재봉이 필요한 모든 부품은 용접이 시작되기 전에 평면 패널에 재봉됩니다. 이것이 대부분의 방수 가방이 하나가 다른 하나를 대체하는 것이 아니라 바느질과 용접이라는 두 가지 라인으로 만들어지는 이유입니다.
각 용접에 대해 작업자는 패널을 기계 베드에 배치하며, 종종 패널을 정확한 정렬로 고정하는 지그에 배치합니다. 이음매 모양의 황동 다이가 재료 위로 내려지고, 절연 완충 시트가 그 아래에 위치하여 아크를 방지합니다. 그런 다음 기계는 다이를 누르는 동안 몇 초 동안 RF 에너지를 적용합니다. 에너지가 중단되면 다이는 냉각 기간 동안 닫힌 상태로 유지되어 용융된 재료가 압력 하에서 응고됩니다. 너무 일찍 풀면 솔기가 약하고 잔물결이 생깁니다. 마지막으로, 여분의 재료를 다듬고 솔기를 검사합니다.
다이 압력과 함께 출력, 용접 시간, 냉각 시간 등 세 가지 설정이 결과를 제어합니다. 재질, 두께, 다이의 각 조합에 대해 설정해야 합니다. 500D PVC 타포린에 완벽한 이음새를 생성하는 설정은 얇은 TPU 필름을 태워버리거나 무거운 TPU 라미네이트를 언더퓨즈할 수 있으므로 생산이 시작되기 전에 모든 새로운 재료나 다이는 테스트 용접을 통해 검증됩니다.
황동 다이가 레이어를 함께 누르는 동안 고주파 에너지가 레이어를 내부에서 녹입니다.
RF 용접이 가능한 재료는 무엇입니까?
극성 분자가 있는 플라스틱만 고주파수 장에서 가열되므로 특정 재료에 대한 공정이 제한됩니다. PVC와 TPU를 포함한 폴리우레탄은 가장 널리 용접되며 방수 가방에 사용되는 주요 소재입니다. 일부 다른 재료는 특수한 조건에서 용접할 수 있지만 일반적인 비극성 플라스틱은 이런 방식으로 용접할 수 없습니다.
재료
RF 용접 가능?
메모
PVC(필름 및 코팅된 타포린)
응, 쉽게
클래식한 드라이백과 오토바이 가방 소재
TPU 및 기타 폴리우레탄
예
PVC보다 가볍고 추위에 더 유연합니다. 매개변수는 등급과 두께에 따라 달라집니다.
TPU 또는 PVC로 코팅된 나일론 또는 폴리에스테르 직물
네, 코팅을 통해
코팅은 용접하는 것입니다. 충분히 두꺼워야 하고 오른쪽 얼굴에 있어야 합니다
EVA, PET, 나일론 필름, 일부 ABS
때때로
특수 설정 또는 가열 툴링으로 가능
폴리에틸렌, 폴리프로필렌, PTFE, 폴리스티렌, 폴리카보네이트
일반적으로 아니요
비극성; 대신 열풍, 초음파 또는 기타 방법으로 결합
코팅되지 않은 나일론 또는 폴리에스테르
아니요
먼저 재봉하거나 코팅해야 합니다.
코팅된 원단의 경우 가장 중요한 디테일은 코팅입니다. 상당한 필름이 있는 TPU 적층 직물은 안정적으로 용접되는 반면, 코팅이 매우 얇은 직물은 접합부에 강한 솔기를 형성할 만큼 충분한 재료가 없을 수 있습니다. 이것이 동일한 단어로 설명된 두 직물이 용접기에서 매우 다르게 작동할 수 있는 이유 중 하나입니다. 우리의TPU 방수 소재 가이드재료 측면을 더 자세히 다룹니다.
RF 용접 이음새와 스티치, 테이프 및 접착 이음새 비교
고주파 용접
스티치
바느질하고 테이프로 붙였습니다
접착
솔기 구멍
없음
스티치 당 하나
테이프로 덮여 있음
없음
시간이 지남에 따라 방수
네, 솔기는 하나의 소재입니다
아니요
테이프가 들릴 때까지
접착제가 오래될 때까지
기밀
예
아니요
드물게
때때로
디자인의 자유
다이 모양에 따라 제한됨
매우 높음
높은
보통의
코팅되지 않은 직물에 작동
아니요
예
예
접착제에 따라 다름
이 중 어느 것도 일반적으로 바느질을 열등하게 만들지 않습니다. 스티칭은 오거나이저 포켓, 스트랩, 패딩 및 방수 쉘 외부의 모든 것에 적합한 선택이며, 당사의 재봉 라인은 용접 라인만큼 경험이 풍부합니다. 최고의 방수 가방은 구조와 편안함을 위해 봉제된 하위 조립품과 물이 들어가지 않도록 용접된 이음새를 모두 사용합니다. 우리의 기사용접 및 봉제 가방이 실제로 어떻게 만들어지는지이 두 가지가 하나의 제품에 어떻게 결합되어 있는지 보여줍니다.
RF 용접과 초음파 및 열풍 용접 비교
초음파 용접은 전기장 대신 고주파 기계적 진동을 사용합니다. 이는 RF에 반응하지 않는 일부 재료에서 빠르고 작동하지만 작거나 점적이거나 연속적으로 좁은 솔기에 가장 적합합니다. 열풍 및 핫 웨지 용접은 외부에서 표면을 녹이고 폴리에틸렌과 같은 비극성 재료를 결합할 수 있으므로 대형 지오멤브레인 및 일부 방수포에 일반적으로 사용됩니다. PVC 또는 TPU로 만든 백의 경우 일반적으로 고주파 용접이 선호됩니다. 그 이유는 접합부를 두께 전체에 걸쳐 균일하게 가열하고 단일 프레스로 넓고 일관된 이음새를 생성하며 재료 표면에 거의 자국이 남지 않기 때문입니다.
용접 실패의 원인
누출되는 용접 이음새는 거의 항상 몇 가지 원인 중 하나로 돌아옵니다. 융합 부족은 전력이나 시간이 너무 낮을 때 발생합니다. 이음새는 닫혀 있는 것처럼 보이지만 층은 표면에서만 서로 달라붙어 있고 하중이 가해지면 벗겨집니다. 번쓰루(Burn-through) 또는 아크 발생은 전력이 너무 높거나 버퍼가 누락되어 얇고 그을리거나 천공된 선이 남을 때 발생합니다. 표면의 먼지, 이형제 또는 가소제와 같은 오염 물질은 층의 적절한 융합을 방해합니다. 그리고 재료가 변경되면(동일한 직물의 다른 배치나 색상이라도) 기계를 재검증하지 않으면 솔기가 약해질 만큼 올바른 설정이 바뀔 수 있습니다.
이러한 결함의 대부분은 겉보기에는 눈에 띄지 않기 때문에 용접 제품에는 샘플에 대한 파괴 테스트와 완제품에 대한 압력 또는 침수 테스트가 필요합니다. 우리의 가이드일반적인 RF 용접 결함솔기를 잘라서 열었을 때 각각의 모습을 보여줍니다.
건전한 용접, 용접 부족 용접 및 번스루가 나란히 있습니다.
RF 용접 이음매를 테스트하는 방법
생산 전에 테스트가 시작됩니다. 새로운 재료나 다이가 설정되면 샘플 용접이 이루어지고 인장 시험기로 당겨서 접합 강도, 즉 솔기를 벗겨내는 데 필요한 힘을 측정합니다. 좋은 용접은 이음매를 따라 분리되기보다는 이음매 옆에 있는 재료를 찢습니다. 우리 연구실 기사용접이 실제로 용접인지를 결정하는 숫자이 테스트에 대해 자세히 설명합니다.
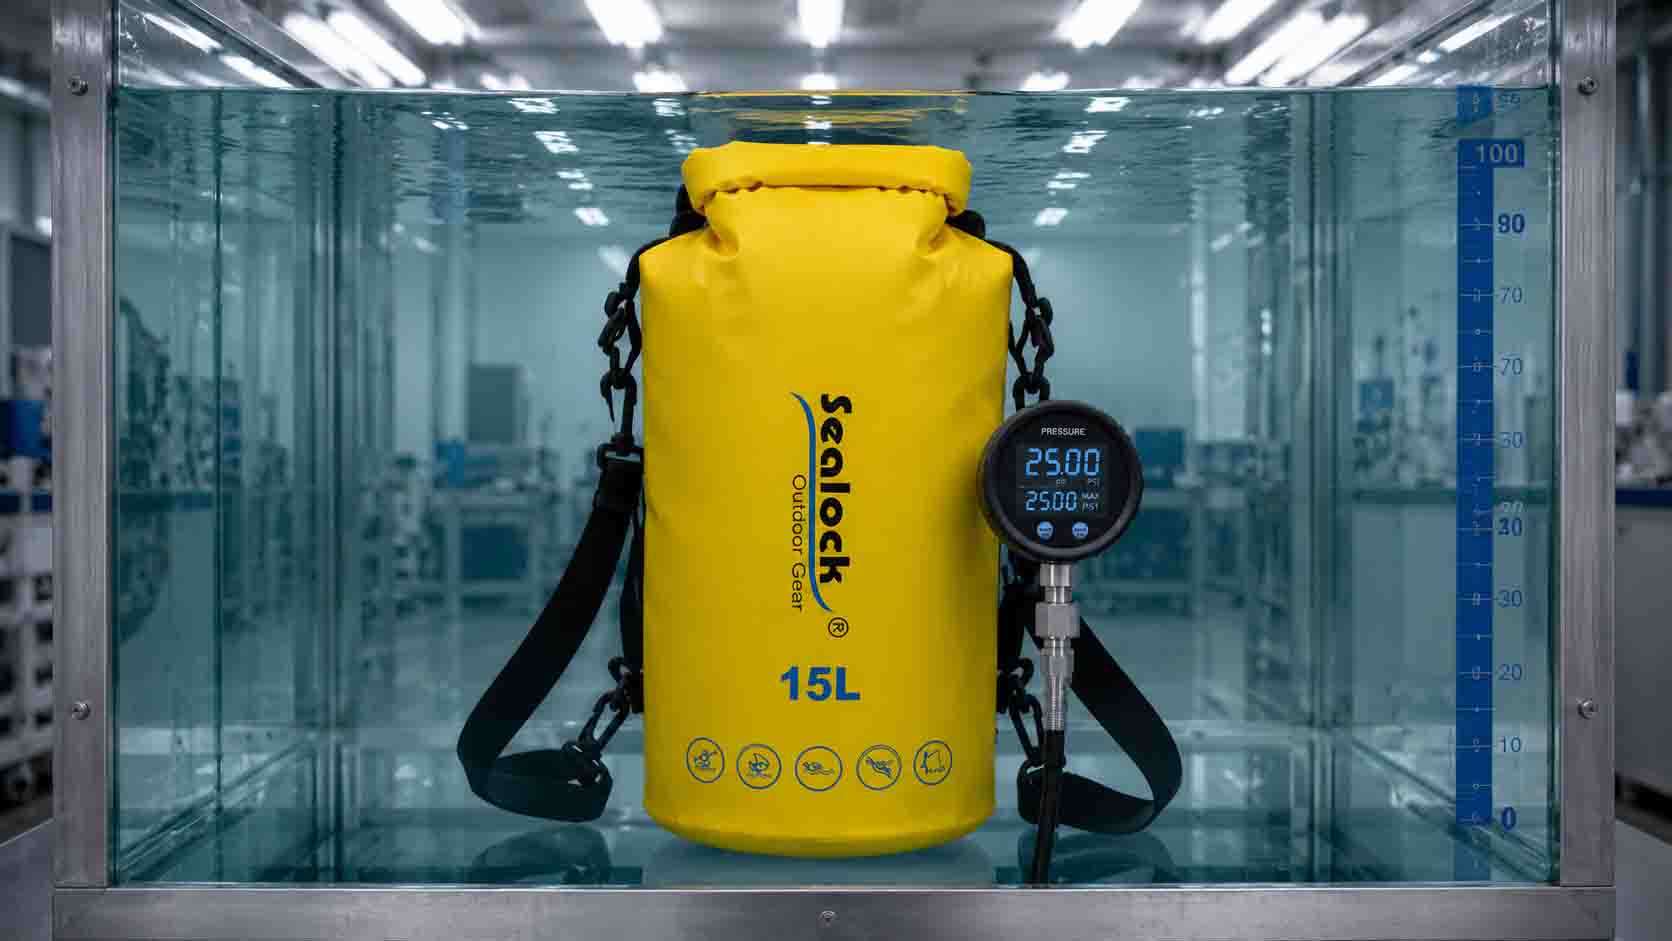
생산 과정에서 모든 주문은 들어오는 직물에 대한 IQC, 정기적인 샘플 검사를 통해 용접 라인에 대한 IPQC, 완제품에 대한 OQC를 통과하며 요청 시 SGS 또는 QIMA 제3자 검사가 가능합니다. 완제품 테스트는 제품의 등급과 일치합니다. 즉, IPX5 또는 IPX6 등급 제품의 경우 폭우 및 워터젯 테스트를, IPX7 또는 IPX8 등급 제품의 경우 2시간 이상의 완전 침수 테스트를 거칩니다. 인장 강도, 마모, 하드웨어 염수 분무, 1,500주기 이상의 하중 테스트, 3,000주기의 지퍼 피로 테스트를 거쳐 승인된 샘플에 대한 색상 견뢰도 및 색상 차이 검사가 표준 프로그램을 완성합니다.
밀봉되고 밀폐된 제품의 경우 가장 드러나는 테스트가 가장 간단합니다. 당사의 표준 고객 검사 절차는 개봉, 진공 추출, 24시간 고정 휴식 및 공기 누출 확인입니다. 24시간 후에도 제품의 모양이 그대로 유지된다면 짧은 침수 테스트에서 놓칠 수 있는 느린 누출을 포함하여 용접부, 마개 또는 밸브가 누출되지 않는 것입니다.
RF 용접이 사용되는 곳
야외 및 해양 장비는 건조 가방, 방수 배낭 및 더플, 카약 및 보트 가방, 오토바이 및 자전거 가방, 방수 휴대폰 파우치 및 압축 가방과 같이 가장 친숙한 용도로 사용됩니다. 소프트 쿨러는 용접된 쉘과 라이너를 사용합니다. 용접된 라이너는 녹은 물이 누출되지 않고 먼지와 냄새를 가두는 스티치 라인이 없기 때문입니다. 가방 외에도 동일한 공정을 통해 의료용 수액 및 혈액 가방, 공기주입식 보트 및 장난감, 수영 부표, 방수포 및 트럭 커버, 연료 및 물 주머니, 공기주입식 대피소, 비바람에 견디는 장비 커버 및 봉쇄 가방을 비롯한 광범위한 군용 및 정부 제품이 만들어지며, 기밀 솔기와 열, 추위 및 압력에 대한 저항이 필수적입니다.
귀하의 제품에 대한 용접 기계 및 다이를 확인하고 재료가 변경될 때 매개변수가 어떻게 기록되고 재검증되는지 문의하십시오. 완제품뿐만 아니라 샘플 용접에 대한 결합 강도 결과를 요청하십시오. 거의 모든 용접 백에도 봉제 부품이 있고, 둘 중 하나를 하청 계약하는 공급업체는 결과에 대한 통제력이 약하기 때문에 공장에 자체 재봉 기능이 있는지 확인하십시오. 마지막으로 완제품이 라벨에 표시된 등급에 따라 테스트되는 방법과 도착 시 동일한 테스트를 직접 따를 수 있는지 물어보세요. 우리의 분석방수 가방의 가격을 결정짓는 요인다이 및 툴링 비용이 견적에 어떻게 부합하는지 설명합니다.
자주 묻는 질문
RF 용접은 HF 용접과 동일합니까?
예. RF(무선 주파수) 용접, HF(고주파) 용접 및 유전체 용접은 동일한 공정에 대한 다른 이름입니다.
RF 용접 이음매는 방수인가요?
예. 적절하게 만들어진 용접은 두 개의 층을 하나의 재료 조각으로 융합하므로 물이 통과할 구멍이 없습니다. 완제품의 방수 여부는 마개 및 기타 개구부에 따라 달라지므로 제품 전체를 테스트합니다.
RF 용접이 스티칭보다 더 강한가요?
물과 공기를 차단하기 위해서 그렇습니다. 좋은 용접에서는 일반적으로 이음매 자체가 분리되기 전에 이음매 옆의 재료가 찢어집니다. 스티칭은 하중을 지탱하는 스트랩과 방수 영역 외부의 패딩 부품에 더 나은 선택으로 남아 있으며, 이것이 바로 이 두 가지가 종종 결합되는 이유입니다.
전문가급 방수 아웃도어 장비를 공급하는 브랜드의 경우 제조 파트너의 RF 용접 능력은 그 뒤에 숨은 프로세스 규율만큼만 의미가 있습니다. 이 기사에서는 RF 용접이 생산 규모에서 일관된 제로 누출 결과를 생성하는지 여부를 결정하는 엔지니어링 매개변수, 즉 27.12MHz 내부 분자 가열 대 표면 열 접합의 물리학, 840D 고강도 TPU 용접 시 필요한 좁은 교정 창, 제어된 생산 환경과 일관성 없는 환경을 구분하는 세 가지 공정 변수, 1.0Bar 정수압 테스트를 통해 완성된 용접에 대해 실제로 확인하는 내용을 다룹니다.
대부분의 방수 제품 실패는 직물에서 시작되지 않습니다. 그들은 솔기에서 시작합니다. 이 기사에서는 압력 하에서의 방수 성능, 현장 스트레스 주기를 통한 장기 내구성, 재료 호환성, 생산 비용 현실 및 각 방법이 올바른 선택인 특정 시나리오를 다루면서 RF 용접과 아웃도어 장비용 기존 스티칭 간의 실제적, 공학적 차이점을 분석합니다. 제조업체의 솔기 구성 능력을 평가하는 OEM 구매자를 위한 직접 비교표와 지침이 포함되어 있습니다.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик