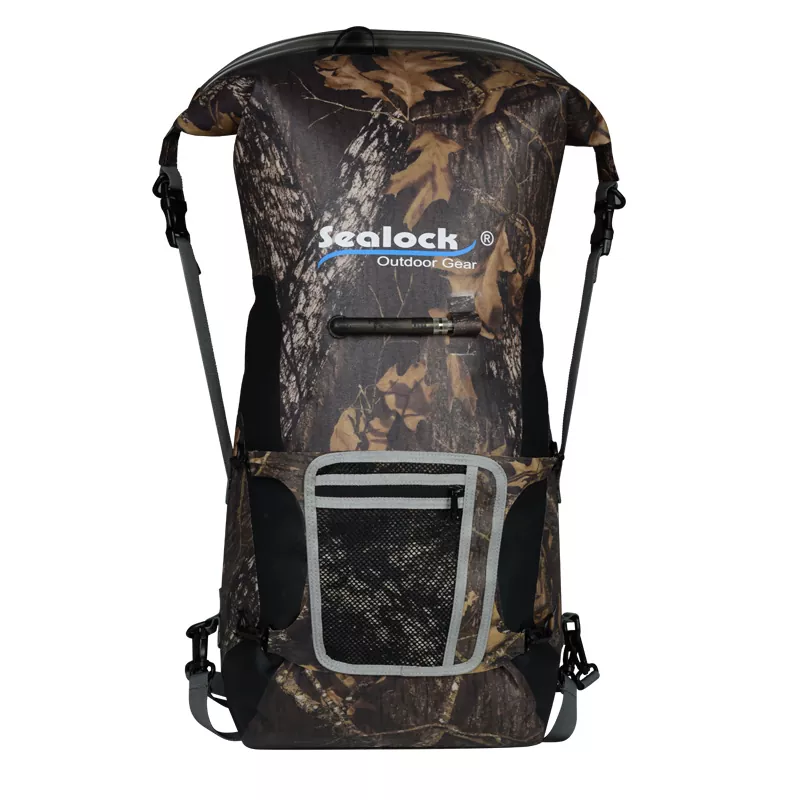
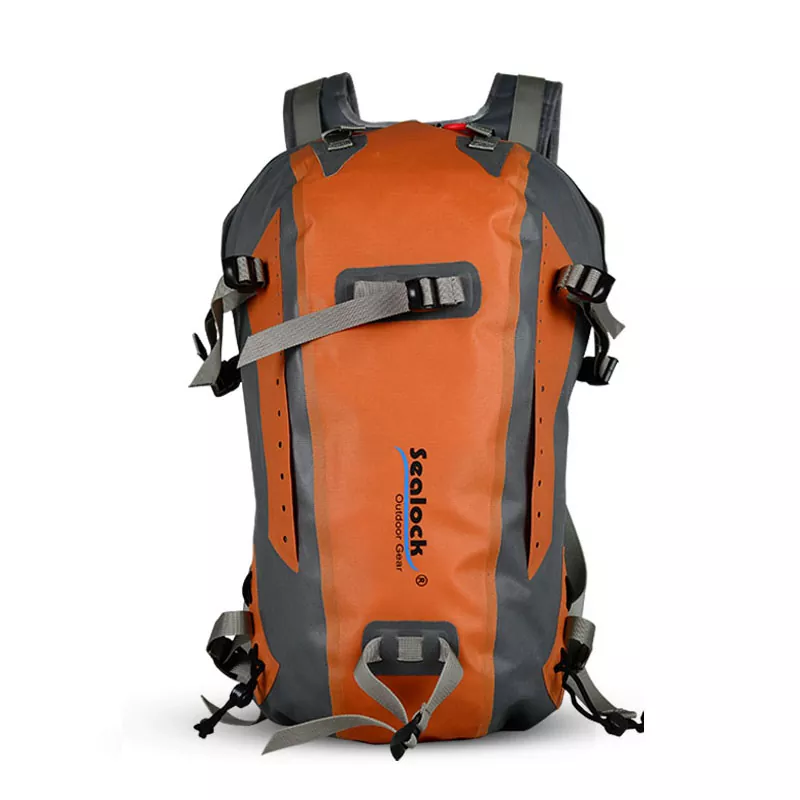
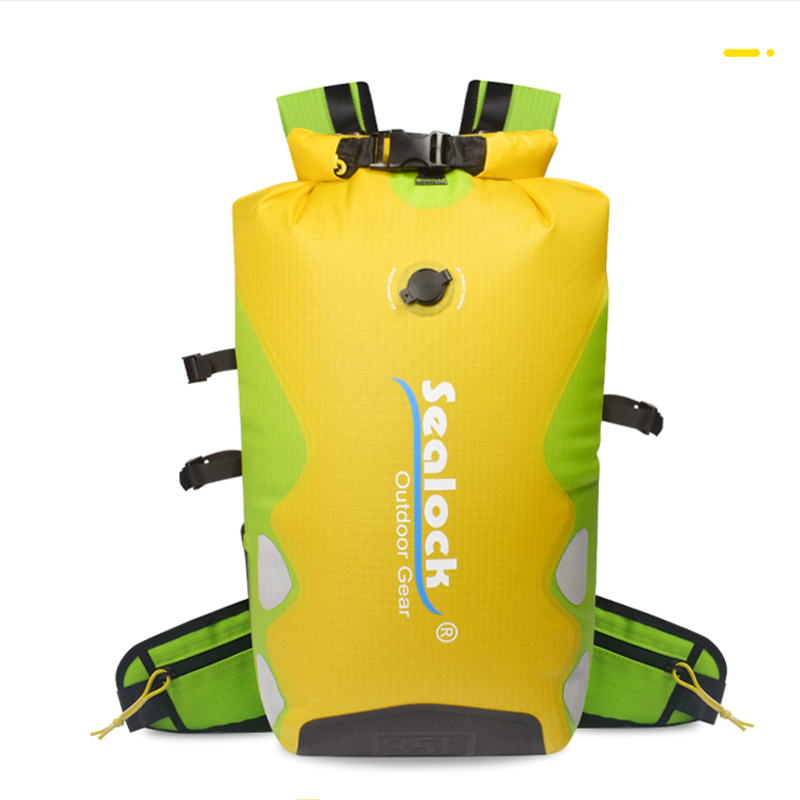
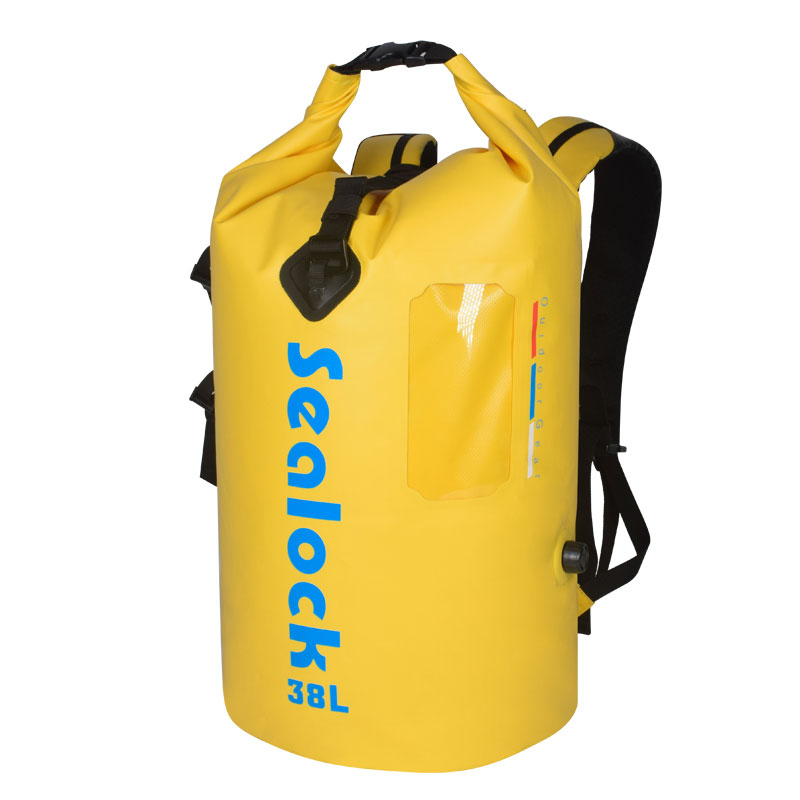
방수 백팩의 작업 횟수를 세어보면 용접 작업보다 바느질 작업이 더 많은 경우가 많습니다. 쉘이 용접되었습니다. 어깨 하니스, 엉덩이 벨트, 흉골 스트랩, 후면 패널, 패딩, 내력 앵커, 웨빙, 메쉬, 바인딩 등 착용자에게 닿는 거의 모든 것이 꿰매어집니다. 왜냐하면 용접으로는 스티치된 발자국처럼 지속적인 전단에 저항하는 내하중 조인트를 생성할 수 없기 때문입니다.
그렇기 때문에 용접 전문 작업장에서는 배낭 문제로 어려움을 겪고 있습니다. 신체를 아름답게 밀봉한 다음 짐을 싣고 하이킹할 때 패널을 벗겨내는 하네스를 부착할 수 있습니다. 마찬가지로 기존의 봉제 가방 공장에서는 바늘 구멍마다 새는 껍질에 뛰어난 하네스를 제작할 수 있습니다.중요한 기능은 두 가지를 모두 올바른 순서로 수행하는 것입니다.
두 가지 분야, 한 층 - 밀봉되는 부분은 용접되고 운반되는 부분은 재봉됩니다.
노동 분업
용접
봉제
본체 패널 및 베이스
어깨 하니스 및 요크
롤탑 또는 플랩 잠금장치
엉덩이 벨트와 흉골 스트랩
패널에 밀폐 지퍼
후면 패널, 폼 및 스페이서 메시
투명한 창 패널
내하중 앵커 및 웨빙
밸브 플랜지 및 포트
D링 패치, 데이지 체인, 래쉬 탭
용접된 로고 패치
내부 노트북 슬리브, 칸막이, 안감
스티치된 발자국에 대한 보강
외부 포켓의 바인딩, 트림, 지퍼 테이프
재봉 측면 자세히 보기
코팅된 방수원단에 봉제하는 것은 일반 의류 봉제가 아니며 품질에 따라 차이가 있습니다.
로드 포인트의 스티치 아키텍처
두 개의 보강 스티치로 배낭의 하중을 지탱하며 그 차이를 측정할 수 있습니다.
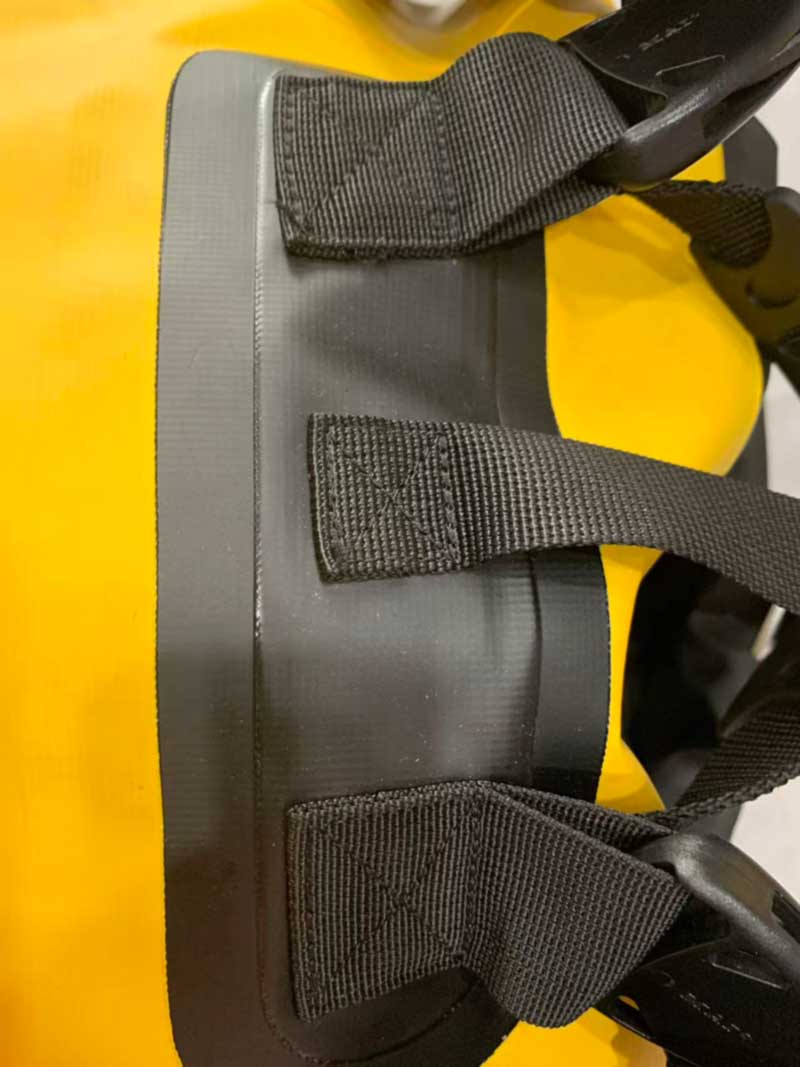
박스-X 스티치— 내부에 대각선 X가 있는 스티치된 직사각형으로, 하나의 솔기 선에 힘을 집중시키는 대신 여러 축에 힘을 분산시킵니다. 웨빙 조인트에서 이는 단일 라인 직선 스티치보다 훨씬 더 높은 솔기 강도를 제공합니다. 40 웨이트 본딩 스레드를 사용한 고사양 웨빙에 대해 인용된 수치는 주위에 도달합니다.직선 스티치의 경우 약 2,500lbf에 비해 7,500lbf. 스레드 사용 및 주기 시간으로 인해 생산 비용이 약 15~25% 더 많이 들며, 다른 곳에서 더 넓은 웨빙이 필요하지 않으므로 종종 그 자체로 비용을 지불할 수 있습니다.
바택— 작은 영역에서 조밀하고 밀도가 높은 스티칭이 자동화된 바택 기계에서 실행되며 box-X를 위한 공간이 없는 곳에 사용됩니다. 업계 관행은 예상 부하에 맞게 밀도를 조정하여 여러 번 통과하는 것입니다. 알만한 가치가 있는 한계가 있습니다:과도한 접착은 모재를 약화시킵니다., 따라서 바택 밀도는 최대화되지 않고 설정되는 사양입니다.
실행 매개변수는 패턴만큼 중요합니다. 웨빙 조인트에 대한 참고 실습은 웨빙 가장자리에서 약 6mm 안쪽에서 시작하는 스티치 배치입니다.잠금 스티치 구성에서 인치당 약 30-40 스티치의 40 무게 접착 실, 스트랩이 앵커 포인트에 최소 25mm 삽입된 상태입니다.
실
내하중 솔기 사용100% 접착 나일론 또는 접착 폴리에스테르, Tex 40 이상— 부패 방지, UV 방지 및 인장 강도가 높습니다. 면실과 범용 실은 실외 하중 지점에 위치하지 않습니다. 실 선택은 팩이 생활하는 환경도 고려해야 합니다. 즉, 실외에서 생활하는 제품의 UV 안정성 실과 브랜드 색상에 비해 실이 보이는 적절한 색상 견뢰도입니다.
코팅된 원단의 바늘과 장력
코팅직물 봉제가 일반 가방 제작과 가장 다른 점은 바로 이 부분입니다. 표준 둥근 바늘은 적층 TPU 또는 PVC에 큰 구멍을 뚫고 내부의 강화 직물을 닳게 합니다.슬림 프로파일 웨지 바늘, 디지털 실 장력 제어로 실행하고 실을 자르는 대신 실을 나누어 재료 구조를 그대로 유지하고 천공을 가능한 한 작게 유지합니다. 나중에 구멍을 밀봉해야 하는 제품의 경우 구멍 크기는 세부 사항이 아닙니다.
기능별 솔기 유형
모든 솔기가 로드 솔기가 될 필요는 없습니다. 오버로크 및 서지 솔기는 빠르고 해어짐을 방지하므로 안감과 스트레스를 받지 않는 부분에 적합하지만 노출된 루프는 걸릴 수 있으며 하중이 가해지면 내구성이 떨어집니다. 주요 구조적 솔기는 이중 스티치로 처리되었으며, 스트랩이 신체와 만나는 부분에 강화 패치가 추가되었습니다.
공간이 있는 Box-X, 없는 곳에 바택 — 둘 다 습관이 아니라 로드하도록 지정되었습니다.
봉제와 방수가 만나는 곳: 순서와 밀봉
방수 제품 재봉에 대한 명백한 반대 의견은 모든 스티치가 구멍이라는 것입니다. 두 가지로 해결됩니다.
첫째, 순서입니다.하네스, 힙 벨트 앵커, D링 패치 및 외부 포켓이 플랫 패널에 높은 장력으로 스티칭됩니다.~ 전에껍질이 용접되었습니다. 천공된 발자국은 결국 용접된 외피나 국부적인 용접 보강재로 덮이게 되어 장벽을 통과하지 않고 내부에 위치하게 됩니다.
둘째, 스티치가 노출된 상태로 유지되어야 하는 솔기 밀봉입니다.구조적 이음매가 외부에 있는 더 무거운 제품의 경우 내부 스티치 둘레 전체가 PU 또는 PVC 열풍 백업 테이프로 밀봉됩니다. 이 프로세스는 매개변수가 매우 중요합니다. 이는 공기 온도, 롤러 압력 및 공급 속도의 정확한 교정에 따라 달라집니다.5°C만 떨어지면 접착제가 직물에 제대로 녹지 않게 됩니다.— 제품이 배송된 지 오랜 시간이 지난 후 추운 날씨에 사용하면서 몇 달 후에 표면이 벗겨지는 결함입니다. 따라서 테이프 밀봉은 마무리 작업이 아닌 자체 매개변수 및 검사를 통해 제어된 프로세스로 실행됩니다.
전체 생산 순서
재료 준비 및 절단— 코팅된 직물, 웨빙, 폼, 메쉬 및 하드웨어 단계; 패널은 공차에 맞게 절단됩니다. 용접 이음매에는 드리프트를 흡수할 이음새 여유가 없기 때문입니다.
하위 조립 재봉— 하네스, 힙 벨트, 후면 패널, 노트북 슬리브, 포켓 및 웨빙 구성 요소가 모듈로 제작되었습니다.
평면 패널에 로드 포인트 스티칭— 패널이 아직 평평한 상태에서 높은 장력으로 적용된 박스-X 및 바택 앵커.
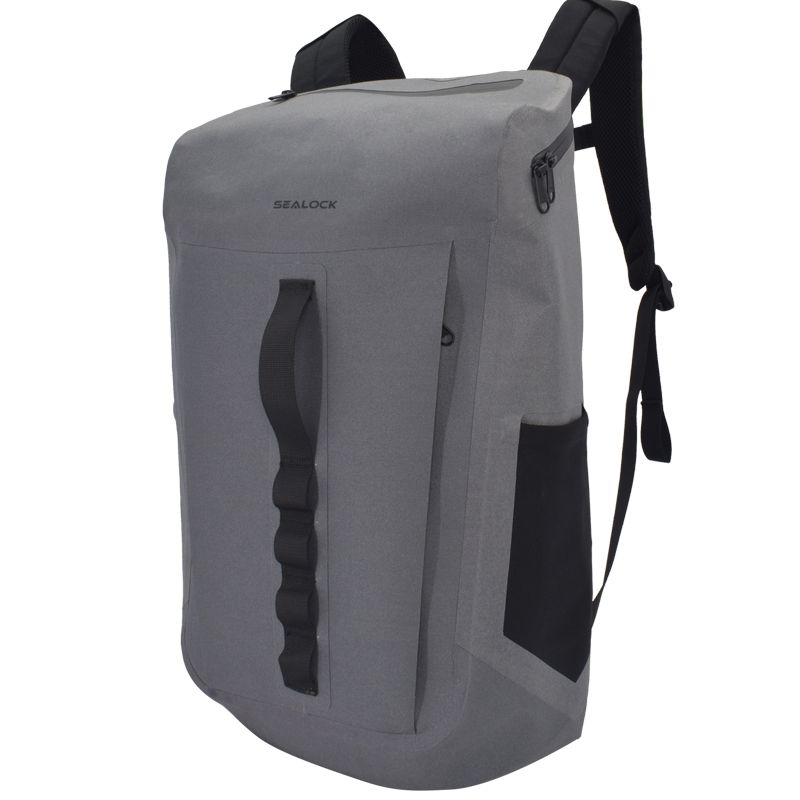
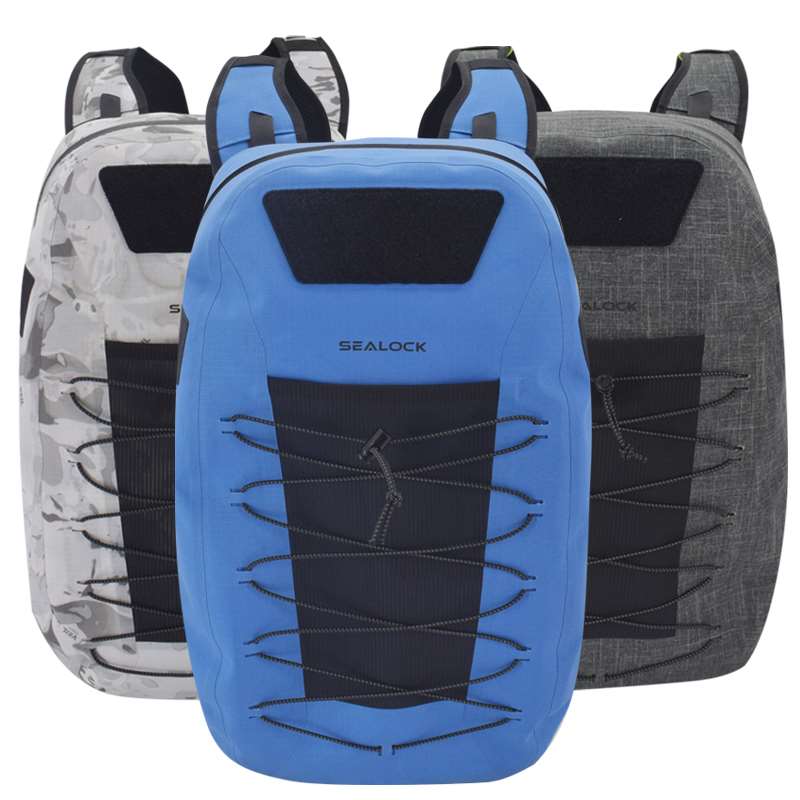
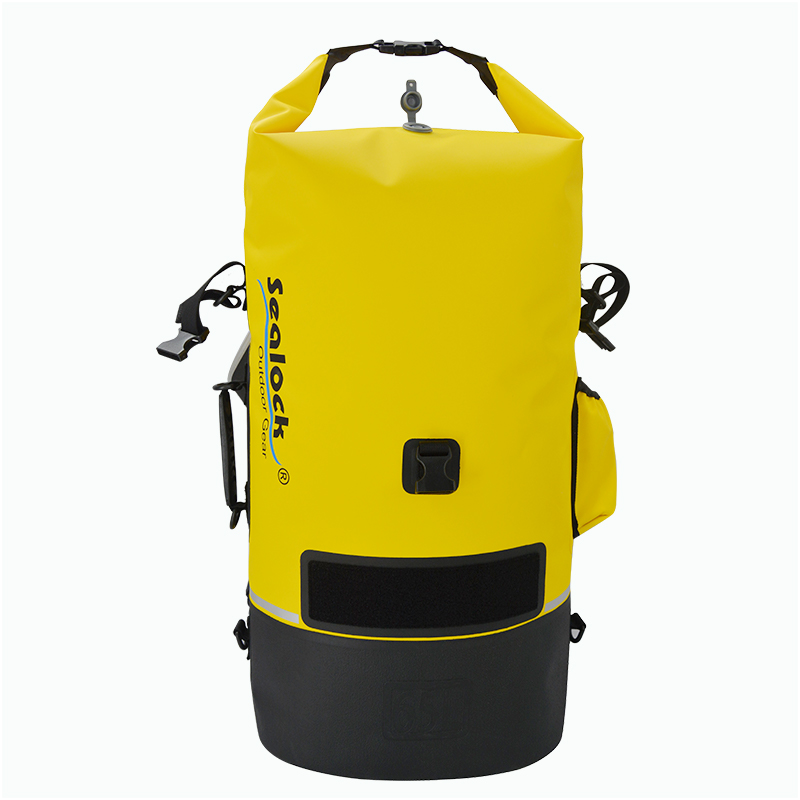
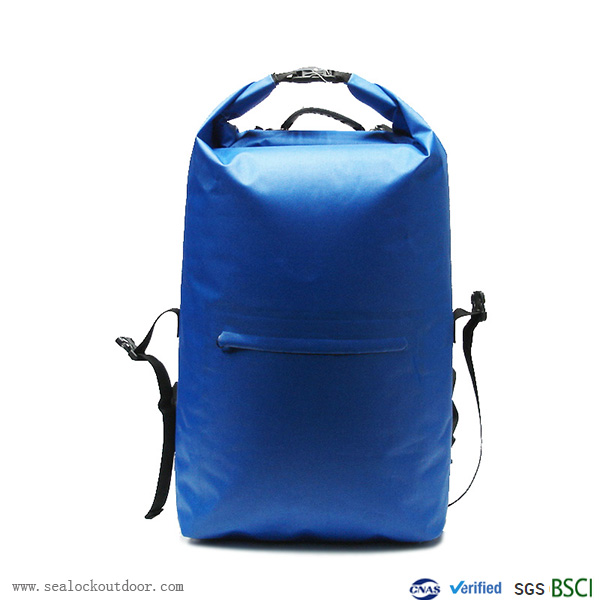
SL-E039 TPU 드라이 백팩- 25L; TPU로 코팅된 420D 나일론; 두 개의 조절 가능한 어깨 끈과 허리 버튼; 샘플 3~5일; IPX7을 확인했습니다.
최소한의 봉제 하드웨어로 주로 용접 - 가장 단순한 하이브리드
300~500
쉘 소재, 잠금 장치, 각 로드 지점의 스티치 사양, 하네스 및 후면 패널 시스템, 하드웨어, 색상 및 브랜딩을 모두 주문별로 지정하거나 스케치를 통해 팩을 개발할 수 있습니다.
두 프로세스 전반에 걸친 품질 관리
하이브리드 제품에는 하이브리드 검사 체계가 필요합니다.IQC코팅 두께, 접착력 및 용접성을 위해 들어오는 코팅된 직물과 서명된 표준에 대한 웨빙, 실, 폼, 버클 및 조절 장치를 색상 차이와 견뢰도로 포함합니다.IPQC두 라인 모두에서 실행됩니다. 용접 측면에서는 각 실행 시작 시 샘플 용접에 대한 박리 테스트, 용접 폭 및 모서리 무결성을 테스트합니다. 재봉면에서는 스티치 밀도, 바늘 상태, 실 장력, 바택 및 박스-X 실행, 스트랩 삽입 깊이.OQCSGS 또는 QIMA 검사를 통해 ISO 2859 AQL 샘플링, 실제 침수 배치 테스트 및 금 샘플 비교를 다룹니다.
Sealock은 또한 완제품에 대한 완전한 고객 검사 절차를 엄격하게 실행합니다.언박싱, 진공 추출, 24시간 정적 휴지, 공기 누출 확인. 실험실 프로그램은 밀봉된 면의 용접 결합 및 박리 강도와 같은 두 가지 분야를 다룹니다.솔기 강도와 어깨, 흉골 및 엉덩이 벨트 앵커에 대한 저크 로딩을 포함한 1,500회 이상의 사이클 하중 테스트봉제면에 - 폼 압축 회복, 마모, 찢김, 인장, 염수 분무, UV, 색상 견뢰도 및 색상 차이가 추가됩니다.
FAQ: 방수 배낭 생산
Q: 고주파 용접만 하시나요? A: 아니요. 이는 일반적인 가정입니다. 외피는 용접으로 밀봉되지만 하니스, 엉덩이 벨트, 후면 패널, 앵커, 웨빙, 내부 슬리브 및 트림은 모두 재봉되며 배낭에서는 재봉 작업이 용접 작업보다 많은 경우가 많습니다. 두 기능 모두 동일한 표준으로 사내에서 실행됩니다.
Q: 스티칭이 방수 기능을 망치지는 않나요? A: 순서가 올바르면 그렇지 않습니다. 쉘이 용접되기 전에 구조적 스티칭이 평면 패널에 적용되므로 천공이 용접된 스킨 아래에 있게 됩니다. 구조적 이음매가 노출되어야 하는 경우 내부 둘레는 PU 또는 PVC 열풍 백업 테이프로 밀봉됩니다.
Q: 단순히 스트랩을 용접하면 안 되나요? A: 용접된 부착물은 지속적인 전단에 의해 벗겨질 수 있기 때문입니다. 이는 바로 숄더 앵커에 나타나는 하중입니다. 스티치된 발자국은 힘을 영역 전체에 분산시킵니다. 하중을 지탱하는 부품의 경우 재봉 또는 기계적 고정이 올바른 엔지니어링 답변입니다.
Q: 스트랩 앵커에는 어떤 스티치를 지정해야 합니까? A: 공간이 있는 Box-X는 여러 축에 하중을 분산하고 직선 스티칭보다 훨씬 더 높은 접합 강도를 제공하며 공간이 좁은 경우 바택입니다. 실 종류와 무게, 인치당 스티치 수, 패턴과 함께 삽입 깊이를 지정하고 바택 밀도는 최대가 아닌 하중으로 설정해야 합니다. 과도한 태킹은 베이스 천을 약화시키기 때문입니다.
Q: 로드 포인트에는 어떤 스레드를 사용합니까? A: 접착 나일론 또는 접착 폴리에스터, Tex 40 이상 - 높은 인장 강도와 부패 방지 및 UV 저항성. 구조적 이음새에는 절대 범용 또는 면실을 사용하지 마십시오.
Q: 코팅된 직물에 특수 바늘이 필요한 이유는 무엇입니까? A: 둥근 끝 바늘은 적층 TPU 또는 PVC에 큰 구멍을 뚫고 강화 직물을 닳게 합니다. 실 장력이 제어된 슬림 프로파일 웨지 바늘은 실을 분할하여 천공을 작게 유지합니다. 이는 나중에 천공을 밀봉해야 할 때 중요합니다.
공장과 대화하세요
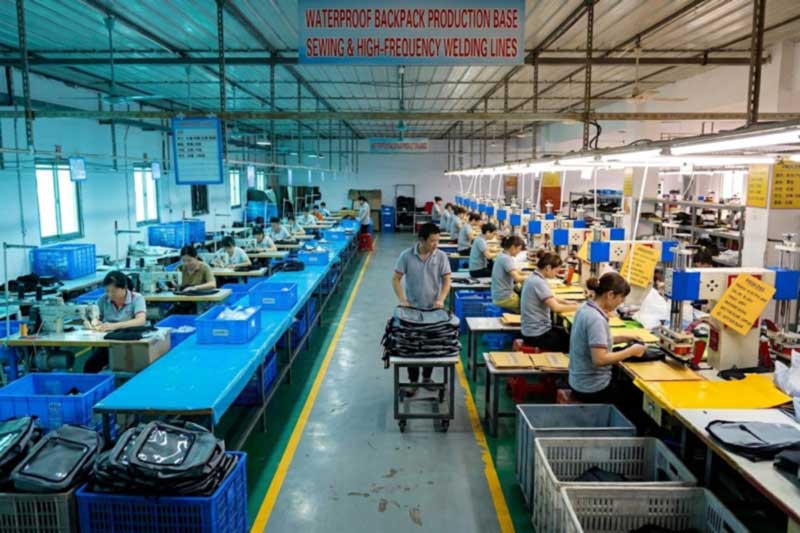
맞춤형 방수 배낭을 생산하려면 Sealock에 문의하십시오.info@sealock.com.hk또는 +86-769-82009361. 20년 이상의 고주파 용접 경력그리고한 지붕 아래 산업용 봉제, 9개의 용접 라인, 부하 테스트를 거친 하네스 시스템, 중국-베트남 이중 생산 및 모든 배송에 대한 완전한 고객 검사 절차.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик